Нормализация стали
разновидность отжига, которая заключается в нагреве до аустенитного состояния, выдержке в течение определенного времени и охлаждении на воздухе. Для доэвтектоидных сталей, содержащих менее 0,8% углерода, нормализованной считают структуру, которая представляет собой смесь перлита и феррита.
В заэвтектоидных сталях (С более 0,8%) структура после нормализации состоит из сорбита – высокодисперсной разновидности перлита. Этот вид термической обработки используют с целью устранения дефектов структуры, ее подготовки к операциям резания. Часто он применяется для улучшения качеств стальных отливок вместо операций закалки и отпуска. Нормализационный отжиг востребован в основном для средне- и высокоуглеродистых, низколегированных, инструментальных марок стали.

Этапы процесса нормализации стали
Нормализационный отжиг осуществляется в несколько этапов. Все операции выполняются на металлургических и металлообрабатывающих предприятиях, оснащенных термическими печами различной конструкции и другим специализированным оборудованием.
Нагрев
Доэвтектоидные стали при нормализации нагревают до температур выше точки Ас3 на 40…50 °C. Для заэвтектоидных сталей выбирается более низкая температура нагрева, позволяющая исключить при нормализации рост аустенитных зерен и формирование грубой сетки. Конкретная температура зависит от содержания углерода и легирующих элементов, если такие присутствуют.
Чаще всего для определения оптимального температурного режима используются изотермические и термокинетические диаграммы. Для вновь разработанных марок стали теоретически рассчитанные значения подтверждают опытным путем. Период фазовых превращений определяется номенклатурой и количеством легирующих компонентов. Для нелегированных и низколегированных сталей обычно устанавливают 1,5 минуты нагрева на каждый миллиметр толщины изделий.
Охлаждение
Охлаждение осуществляется в основном на спокойном воздухе. Иногда используется воздушный обдув. При ускоренном охлаждении аустенит распадается при пониженных температурах, что обеспечивает появление дисперсной ферритно-цементитной структуры. Структура нормализованных средне- и высокоуглеродистых сталей отличается более высокой прочностью и твердостью, по сравнению с отожженным состоянием. Среда и, следовательно, скорость охлаждения существенно влияют на структуру и другие характеристики. Одна сталь, нагретая до одинаковой температуры, но охлажденная по разным режимам, имеет разные характеристики.
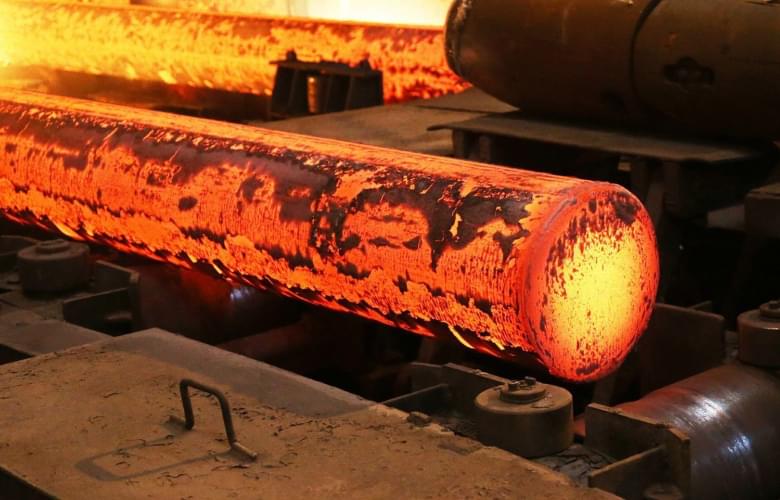
В прокатных цехах нормализация по описанной выше схеме может заменяться нормализационной прокаткой. Эта операция осуществляется на прокатном стане с применением тепла нагрева, которому подвергают металлопрокат перед прокаткой. Такая технология позволяет получить структуру стального проката, аналогичную нормализованному состоянию (мелкозернистую, с равномерными механическими характеристиками по всему объему), но при гораздо меньших энергетических и трудовых затратах.
Оборудование и расходные материалы, используемые при осуществлении нормализационного отжига
Требуемый температурный режим нормализации стали и ее охлаждения обеспечивают:
Нагревательные камеры с горелками плоско-факельного типа, работающие по принципу прямого или косвенного нагрева. Современные варианты – рекуперационные и регенерационные модели горелок.
Автоматика управления режимом нагрева. В печах косвенного нагрева для управления мощностью используются тиристорные схемы.
Теплоизолирующие материалы.
Для нормализации мелких деталей в среде защитного газа используются конвейерные нормализационные печи. Загрузочное и разгрузочное отверстия расположены ниже уровня рабочей камеры. Загрузочный и разгрузочный тамбуры расположены под уклоном. Конвейер представляет собой сетчатую конструкцию из нихромовой проволоки толщиной 3 мм. В разгрузочной части печи осуществляется охлаждение деталей. Охладительный коридор, через который проходит конвейер, имеет двойные стенки. Пространство между ними заполняется проточной холодной водой. Защитный газ присутствует во всем пространстве печи, включая части погрузки и разгрузки.
Детали располагают на конвейере в один слой, что обеспечивает равномерный нагрев и быстрое охлаждение изделий. При выходе из разгрузочной части детали должны иметь температуру, не превышающую +50 °C. При более высоких температурах на поверхности металлоизделий появляются оксидные пленки. Скорость движения конвейера – до 20 см в минуту.
Нормализация, как и другие технологии термообработки отливок, металлопроката, полуфабрикатов и металлоизделий, может быть промежуточной или конечной операцией. В большинстве случаев нормализационный отжиг является промежуточным процессом. Роль финишной процедуры нормализация выполняет при производстве фасонного металлопроката – тавра, двутавра, швеллера.
Вернуться к статьям